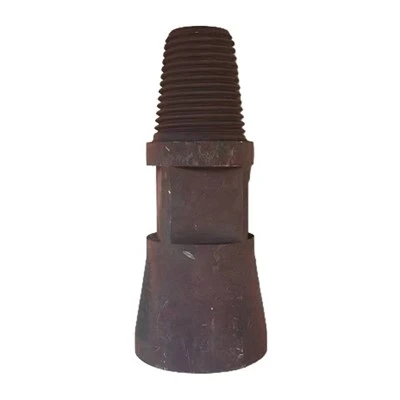
Bušaće cijevi vitalne su komponente u industriji bušenja nafte i plina, rudarskim operacijama i geotehničkim istraživanjima. Njihova snaga i integritet ključni su za uspjeh i sigurnost projekata bušenja. Jedan od ključnih čimbenika koji utječu na čvrstoću bušaćih cijevi je postupak zavarivanja koji se koristi u njihovoj proizvodnji. Kao aZavarivanje cijevi za bušenjedobavljača, razumijemo važnost ovog procesa i njegove učinke na konačni proizvod.
Osnovni koncepti zavarivanja bušaćih cijevi
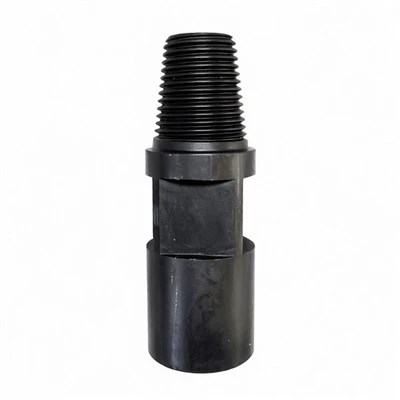
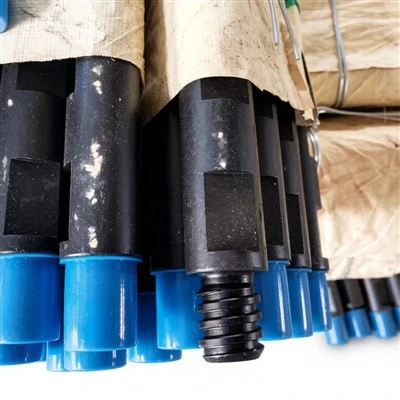
Zavarivanje je postupak spajanja dva ili više komada metala njihovim zagrijavanjem na odgovarajuću temperaturu, često uz dodatak dodatnog materijala. U slučaju bušaćih cijevi, zavarivanje se obično koristi za spajanje spojeva alata (navojnih krajeva) na tijelo cijevi. Ova veza mora biti izuzetno čvrsta i pouzdana jer su cijevi za bušenje izložene visokim razinama naprezanja tijekom operacija bušenja, uključujući napetost, kompresiju, torziju i savijanje.
Postoji nekoliko metoda zavarivanja koje se obično koriste u proizvodnji bušaćih cijevi, kao što je elektrolučno zavarivanje zaštićenim metalom (SMAW), elektrolučno zavarivanje plinskim volframom (GTAW), elektrolučno zavarivanje plinskim metalom (GMAW) i elektrolučno zavarivanje (SAW). Svaka metoda ima svoje karakteristike, prednosti i ograničenja, što može značajno utjecati na čvrstoću i kvalitetu zavarenih bušaćih cijevi.
Učinci postupka zavarivanja na čvrstoću bušaće cijevi
1. Mikrostruktura zavara
Proces zavarivanja određuje mikrostrukturu zone zavarivanja, što zauzvrat ima dubok utjecaj na čvrstoću bušaće cijevi. Tijekom zavarivanja, metal u području zavara se zagrijava do vrlo visoke temperature, a zatim brzo hladi. Ovaj toplinski ciklus uzrokuje promjene u kristalnoj strukturi metala.
Na primjer, u nekim postupcima zavarivanja, brzo hlađenje može dovesti do stvaranja tvrdih i lomljivih mikrostruktura, kao što je martenzit. Martenzit ima visoku tvrdoću, ali nisku žilavost, što može smanjiti ukupnu čvrstoću i duktilnost bušaće cijevi. S druge strane, dobro kontroliranim postupkom zavarivanja može se proizvesti povoljnija mikrostruktura, poput feritno-perlitne, koja osigurava dobru ravnotežu čvrstoće i žilavosti.
2. Defekti zavara
Nedostaci zavarivanja mogu ozbiljno narušiti čvrstoću bušaćih cijevi. Uobičajeni nedostaci zavarivanja uključuju poroznost, pukotine, nedostatak taljenja i uključke troske.
Poroznost je prisutnost malih rupa u zavaru uzrokovanih zarobljavanjem plina tijekom procesa zavarivanja. Ove rupe djeluju kao koncentratori naprezanja, smanjujući površinu poprečnog presjeka zavara i povećavajući vjerojatnost nastanka i širenja pukotine pod naprezanjem.
Pukotine su možda najkritičniji nedostatak zavarivanja. Mogu se pojaviti zbog raznih čimbenika, kao što su visoka zaostala naprezanja, neodgovarajući parametri zavarivanja ili neadekvatni tretmani pred zagrijavanjem i naknadnim zagrijavanjem. Pukotine mogu brzo narasti pod uvjetima cikličkog opterećenja koje doživljavaju bušaće cijevi tijekom bušenja, što dovodi do katastrofalnog kvara.
Nedostatak fuzije znači da se dodatni metal ne spaja pravilno s osnovnim metalom ili prethodnim zavarivanjem. To rezultira slabim zglobom koji je sklon kvaru pod stresom. Uključci troske su nemetalne čestice zarobljene u zavaru, koje također mogu smanjiti čvrstoću i cjelovitost spoja.
3. Zaostala naprezanja
Zavarivanje stvara zaostala naprezanja u bušaćoj cijevi. Ta su naprezanja uzrokovana neravnomjernim zagrijavanjem i hlađenjem metala tijekom procesa zavarivanja. Zaostala naprezanja mogu biti vlačna ili tlačna.
Zaostala vlačna naprezanja mogu se povećati primijenjenim naprezanjima tijekom operacija bušenja, povećavajući rizik od početka i širenja pukotine. Zaostala tlačna naprezanja, s druge strane, mogu biti korisna jer mogu donekle neutralizirati primijenjena vlačna naprezanja.
Veličina i raspodjela zaostalih naprezanja ovise o postupku zavarivanja, parametrima zavarivanja i geometriji bušaće cijevi. Na primjer, neki postupci zavarivanja s velikim unosom topline, poput SMAW, imaju tendenciju proizvesti veća zaostala naprezanja u usporedbi s procesima s niskim unosom topline kao što je GTAW.
Utjecaj na različite vrste bušaćih cijevi
Bušaća cijev s obrnutom cirkulacijom
Bušaće cijevi s obrnutom cirkulacijom koriste se u specifičnim tehnikama bušenja gdje tekućina za bušenje cirkulira u suprotnom smjeru u usporedbi s konvencionalnim metodama. Čvrstoća zavarenih spojeva u bušaćim cijevima s obrnutom cirkulacijom ključna je jer su često izloženi visokotlačnom protoku tekućine i brzim promjenama tlaka. Loše zavaren spoj može dovesti do curenja ili kvarova, što može poremetiti proces bušenja i uzrokovati značajne gubitke.
Dth bušaća cijev
DTH (down - the - hole) bušaće cijevi koriste se u operacijama udarnog bušenja. Izloženi su visokofrekventnim udarnim opterećenjima. Proces zavarivanja mora osigurati da spojevi mogu izdržati ove udare bez pucanja ili kvara. Čvrst i pouzdan zavar neophodan je za održavanje cjelovitosti bušaće cijevi i sprječavanje odvajanja spojeva alata od tijela cijevi.
Matrix bušaća cijev
Matrix bušaće cijevi koriste se u složenim okruženjima bušenja gdje moraju biti otporne na habanje, koroziju i velika naprezanja. Proces zavarivanja utječe na sposobnost bušaće cijevi da zadrži svoju čvrstoću i performanse u ovim teškim uvjetima. Na primjer, zavar s dobrom otpornošću na koroziju može spriječiti početak i širenje korozije u području spoja, što bi inače moglo oslabiti cijev.
Usmjerena bušaća cijev
Usmjerene bušaće cijevi koriste se u operacijama bušenja gdje je bušotina otklonjena od vertikale. Ove cijevi su izložene značajnim naprezanjima na savijanje i torziju. Proces zavarivanja mora proizvoditi spojeve koji mogu izdržati te složene uvjete naprezanja. Dobro zavarena usmjerena bušaća cijev može osigurati točnu kontrolu putanje bušotine i spriječiti prijevremeni kvar.
Kako mi kao dobavljač osiguravamo zavarene cijevi za bušenje visoke čvrstoće
Kao aZavarivanje cijevi za bušenjedobavljača, poduzimamo nekoliko mjera kako bismo osigurali da naše bušaće cijevi imaju visoku čvrstoću i kvalitetu.
Prvo pažljivo odabiremo metodu zavarivanja na temelju specifičnih zahtjeva bušaće cijevi. Na primjer, za bušaće cijevi koje zahtijevaju visoku preciznost i mali unos topline, možemo odabrati GTAW. Za visokoproduktivno zavarivanje bušaćih cijevi velikog promjera, SAW može biti bolja opcija.
Drugo, strogo kontroliramo parametre zavarivanja, kao što su struja zavarivanja, napon, brzina zavarivanja i protok zaštitnog plina. Ovi su parametri optimizirani opsežnim ispitivanjem i postupcima kontrole kvalitete kako bi se osiguralo stvaranje zdravog i snažnog zavara.
Treće, provodimo sveobuhvatne tretmane prije i poslije zagrijavanja. Prethodno zagrijavanje pomaže smanjiti brzinu hlađenja zavara, sprječavajući stvaranje tvrdih i lomljivih mikrostruktura. Naknadna toplinska obrada, kao što je žarenje za smanjenje naprezanja, može smanjiti zaostala naprezanja u zavaru i poboljšati ukupna mehanička svojstva bušaće cijevi.
Na kraju, provodimo temeljitu inspekciju kvalitete svih zavarenih bušaćih cijevi. Metode ispitivanja bez razaranja, poput ultrazvučnog ispitivanja, ispitivanja magnetskim česticama i radiografskog ispitivanja, koriste se za otkrivanje bilo kakvih skrivenih nedostataka u zavarima. Samo bušaće cijevi koje prolaze ove stroge provjere kvalitete isporučuju se našim kupcima.
Zaključak
Proces zavarivanja ima značajan utjecaj na čvrstoću bušaćih cijevi. Utječe na mikrostrukturu, prisutnost nedostataka i zaostala naprezanja u zoni zavara, a sve to može utjecati na ukupnu izvedbu i pouzdanost bušaće cijevi. Kao aZavarivanje cijevi za bušenjedobavljača, predani smo pružanju visokokvalitetnih cijevi za bušenje primjenom naprednih tehnologija zavarivanja, strogih mjera kontrole kvalitete i kontinuiranog poboljšanja.


Ako su vam potrebne bušaće cijevi visoke čvrstoće za vaše projekte bušenja, pozivamo vas da nas kontaktirate radi detaljnog razgovora. Naš tehnički tim može vam pružiti profesionalne savjete i rješenja prilagođena vašim specifičnim zahtjevima. Radujemo se suradnji s vama i doprinosu uspjehu vaših operacija bušenja.
Reference
- Jonas, JJ, & Schey, JA (Ur.). (2003). Oblikovanje metala: principi i primjena. ASM International.
- Lancaster, JF (1999). Metalurgija zavarivanja. Butterworth - Heinemann.
- Američki institut za naftu. (2019). API Specifikacija 5DP: Bušaća cijev.